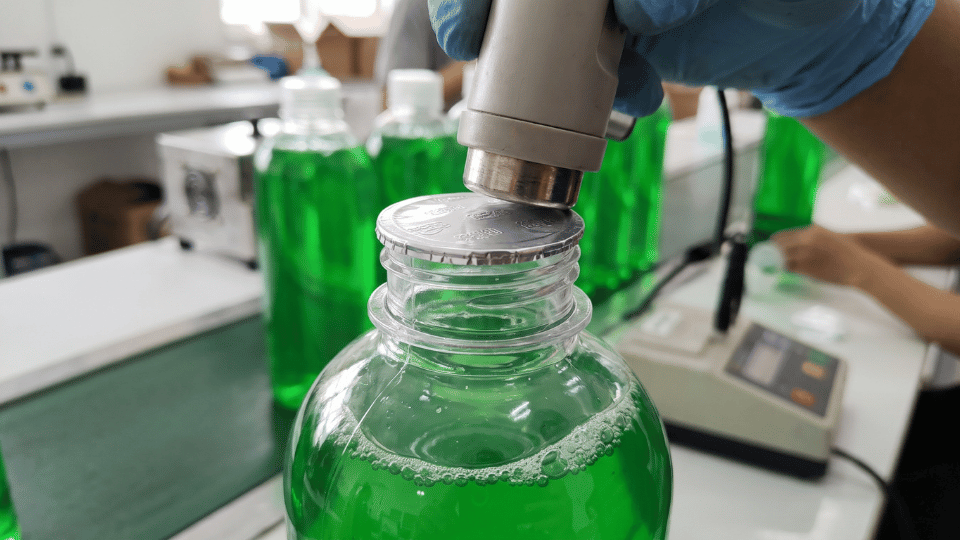
Dalam kurikulum pelatihan manajemen produksi manufaktur dan pengemasan kimia pembersih, integritas kemasan primer memegang peranan krusial terhadap kepuasan konsumen akhir. Kerusakan produk akibat kebocoran selama proses distribusi logistik sering kali berakar dari ketidakpatuhan terhadap Standar Operasional Prosedur (SOP) pengemasan. Oleh karena itu, penguasaan materi teknis penerapan segel induksi botol sabun menjadi kompetensi wajib bagi operator lini finishing dan pengawas kendali mutu pabrik.
Cairan kimia pembersih rumah tangga dan deterjen komersial memiliki viskositas serta tegangan permukaan yang menuntut perlakuan khusus. Kehadiran zat surfaktan aktif membuat cairan pembersih mampu menyusup keluar melalui celah ulir tutup botol saat terjadi fluktuasi tekanan udara. Melalui penerapan segel induksi elektromagnetik yang terkalibrasi presisi, bibir botol plastik akan tersegel rapat oleh lapisan aluminium foil secara hermetis.
Baca juga: Standar Memilih Kemasan Botol Plastik HDPE vs PET untuk Sabun Pembersih Industri
Modul edukasi ini merangkum parameter kalibrasi mesin segel induksi, tata cara penyiapan liner foil, serta instrumen audit kendali mutu (Quality Control) kemasan botol cairan pembersih.
Analisis Faktor Teknis Kerusakan Kemasan Cairan pada Distribusi Logistik
Dalam tinjauan teknik logistik, kegagalan kemasan botol cairan pembersih dipengaruhi oleh kombinasi faktor mekanik dan termodinamika. Getaran berfrekuensi tinggi selama pengangkutan darat menyebabkan pelonggaran bertahap pada sistem ulir penutup botol.
Di samping itu, kenaikan suhu lingkungan di dalam kontainer kargo tertutup meningkatkan tekanan uap jenuh di dalam ruang bebas (headspace) botol. Tekanan positif dari dalam ini mendesak cairan mencari titik kelemahan struktural pada tutup botol konvensional.
Pemasangan segel induksi botol sabun berfungsi sebagai segel barier mekanis yang menahan ekspansi tekanan gas internal sekaligus mencegah kebocoran cairan kimia secara absolut.
SOP Persiapan Komponen Kemasan Sesuai Standar Industri
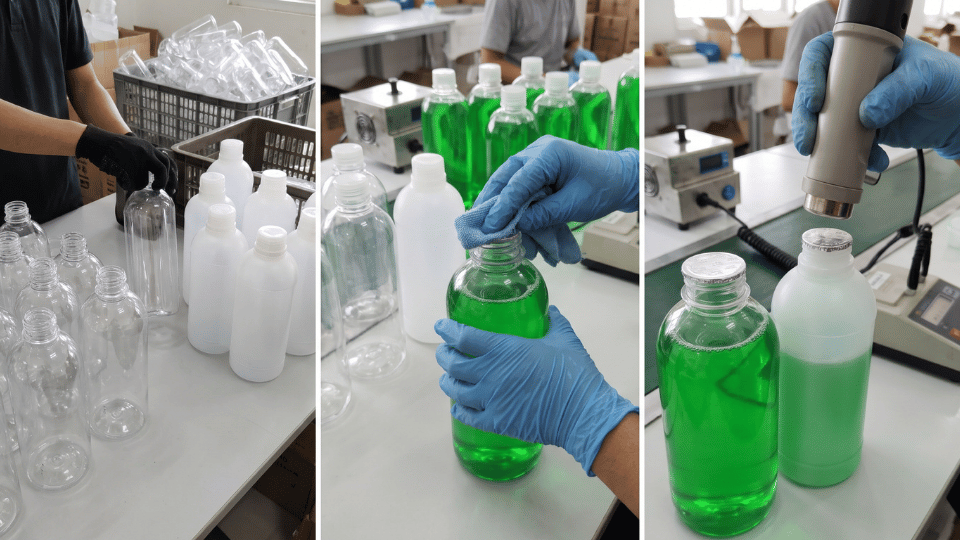
Operator lini pengemasan wajib memastikan ketiga parameter persiapan berikut terpenuhi sebelum memulai proses induksi:
- Verifikasi Kompatibilitas Polimer Liner: Liner aluminium foil wajib memiliki lapisan film polimer perekat yang sejenis dengan polimer botol (misalnya liner berspesifikasi HDPE untuk botol HDPE, dan liner PET untuk botol PET). Ketidakcocokan polimer akan mengakibatkan kegagalan ikatan termal (*bonding failure*).
- Pembersihan Zona Kontak (Sealing Lip): Bibir botol harus bersih dari sisa cairan pengisian (filling droplet). Operator wajib menyeka permukaan bibir botol menggunakan kain bebas serat sebelum tutup dipasang.
- Orientasi Penempatan Liner Kertas & Logam: Pastikan lapisan kertas penyerap (backing pulp) menghadap ke arah dasar tutup, sedangkan lembaran aluminium menghadap ke bawah bersentuhan dengan bibir botol.
Pelajari juga: Protokol Uji Stabilitas Formulasi Sabun Cair di Laboratorium Industri Kimia
Instruksi Kerja Pengoperasian Mesin Induksi Sealer
Prosedur standar pengoperasian mesin segel induksi botol sabun mencakup langkah-langkah terstruktur berikut:
- Aplikasi Torsi Pengencangan Tutup: Tutup botol harus diputar dengan torsi yang cukup agar kepingan foil tertekan merata pada bibir botol. Tekanan kontak yang tidak merata akan menyebabkan segel menempel asimetris.
- Pengaturan Parameter Daya dan Waktu Pemanasan: Untuk diameter penutup 20–35 mm, gunakan timer pemanasan 0,8–1,2 detik. Untuk penutup berukuran besar (50–80 mm), naikkan daya mesin dengan durasi pemanasan 1,5–2,2 detik.
- Posisi Kepala Koil Induksi: Tempatkan koil induksi sejajar datar tepat di tengah permukaan tutup botol. Kemiringan posisi koil akan mengakibatkan distribusi medan elektromagnetik tidak seimbang.
- Pemicuan Gelombang Induksi: Tekan sakelar pemicu hingga siklus timer pemanasan selesai. Hindari mengangkat koil sebelum siklus pemanasan tuntas.
- Waktu Retensi Pendinginan: Berikan jeda pendinginan selama 3–5 detik agar lapisan polimer lelehan mengeras secara stabil.
Metode Verifikasi Mutu dan Pengujian Integritas Segel
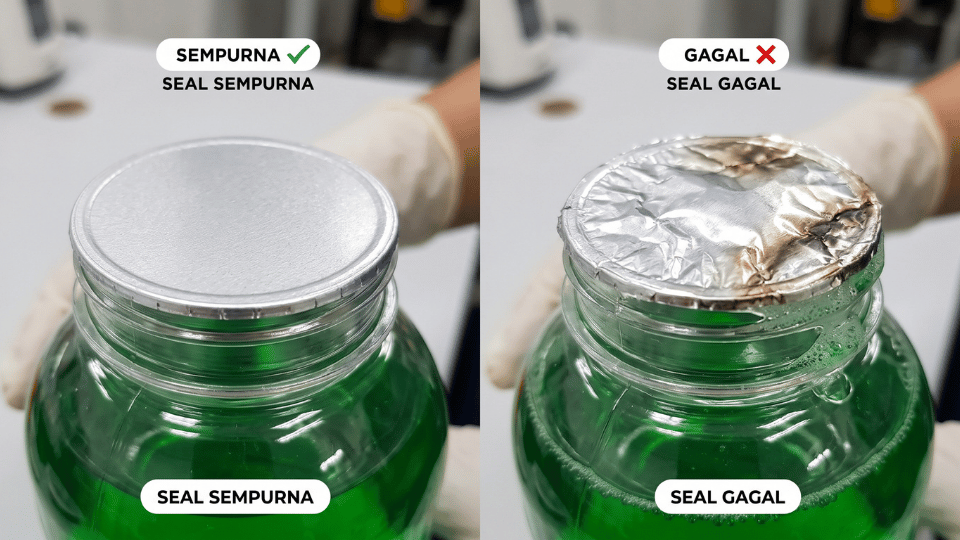
Petugas Quality Control (QC) wajib melakukan pengujian berkala pada sampel botol melalui prosedur berikut:
- Peel Adhesion Test: Lepas tutup botol setelah dingin. Lapisan karton backing harus tertinggal di dalam rongga tutup, sedangkan foil aluminium menempel erat pada mulut botol tanpa celah renggang.
- Compressive Resistance (Squeeze Test): Berikan tekanan mekanik manual pada badan botol plastik. Tidak boleh ada udara keluar atau rembesan cairan deterjen di sekeliling sambungan segel foil.
- Inspeksi Termal Visual: Permukaan foil harus bebas dari tanda hangus kehitaman, kerutan berlebih, atau perforasi akibat panas berlebih.
Mewujudkan Keunggulan Operasional Industri Kimia Pembersih
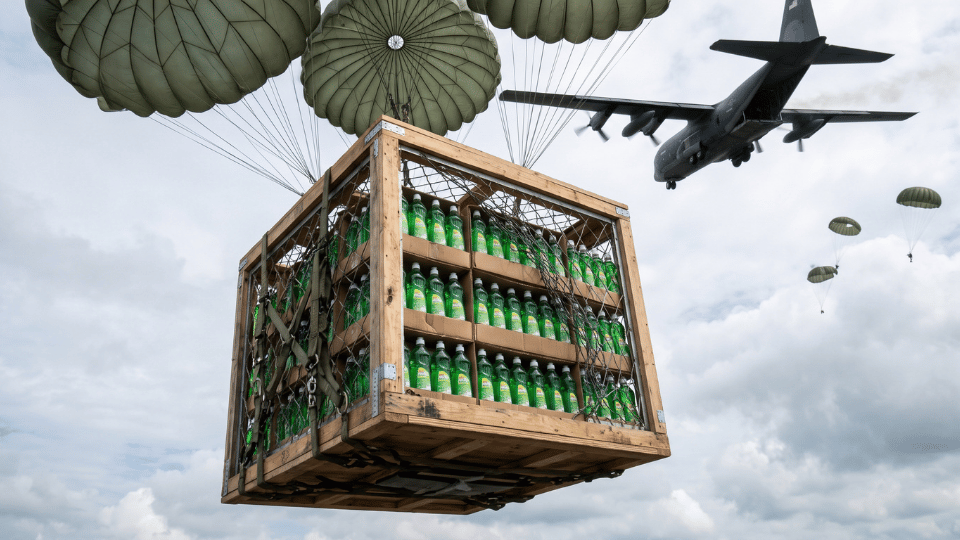
Kepatuhan terhadap SOP pengemasan merupakan pilar penentu keberhasilan operasional dan loyalitas pasar industri kimia pembersih. Dengan menerapkan teknik penyegelan yang terukur dan teruji, pabrik manufaktur maupun pelaku usaha maklon dapat memastikan produk tiba di tangan pengguna dalam kondisi prima dan bebas risiko kebocoran kargo.
Program Pelatihan Manufaktur & SOP: Daftarkan tim operasional Anda dalam program pelatihan profesional, standarisasi SOP produksi, dan sertifikasi keahlian industri pembersih di www.cleaniqueacademy.com.